
Nasıl Çözdük? #23 – Kısa Terminde Özel Şarjlı Masa Lambası Üretimini Nasıl Yönettik?

Kurumsal projelerde bazen ürünün üretiminden çok, karar ve üretim süreçlerinin aynı takvim içerisinde yönetilmesi zorlayıcı olabiliyor.
Bu projede yurtdışında gerçekleştirilecek bir organizasyon için özel tasarım şarjlı masa lambaları üretmemiz istendi.
Müşterimiz bize istediği ürünün renderını ve ölçülerini iletti. Tasarımın genel karakteri belliydi: kompakt, şarjlı, marka kimliğine uygun renkte ve organizasyon masalarında kullanılabilecek özel bir masa lambası.
İlk işimiz, gönderilen görsel ve ölçüler doğrultusunda hızlıca bir numune hazırlamak oldu.
Numuneyi tamamlayarak müşterimize gönderdik.
Ancak asıl süreç bundan sonra başladı.
İlk Numune Hazırdı, Fakat Ölçek Yeniden Tartışıldı
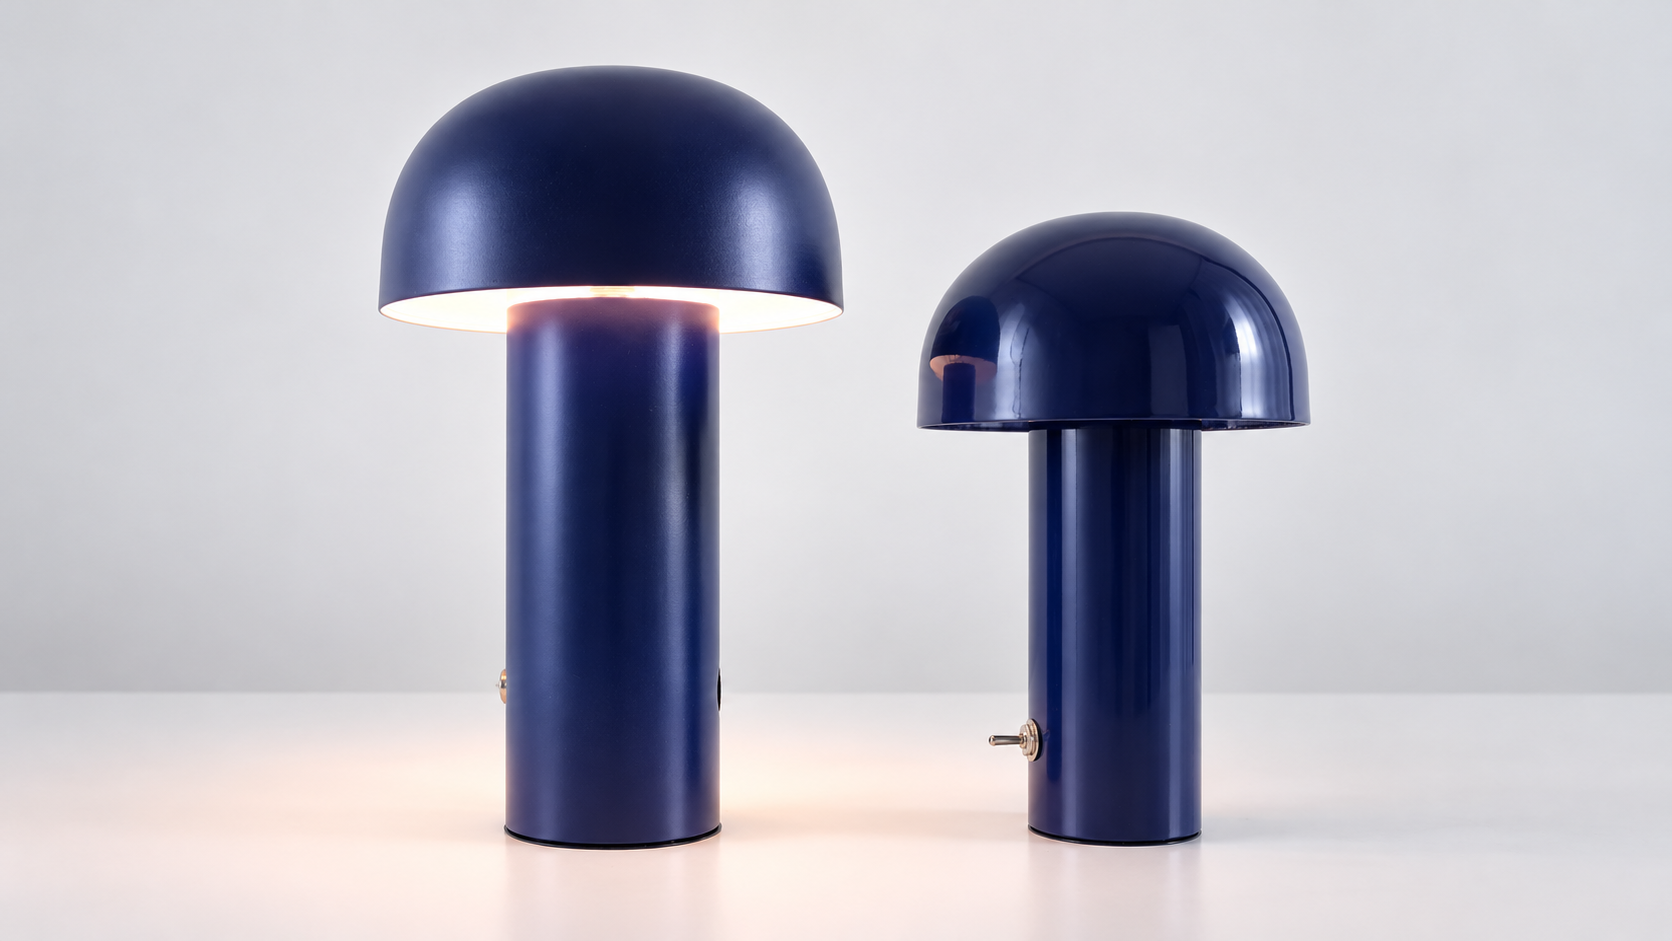
İlk ürün müşteriye ulaştığında genel tasarım beğenildi ancak ürünün biraz büyük olabileceği düşünüldü.
Bizden aynı tasarımın daha küçük bir alternatifinin hazırlanıp hazırlanamayacağı soruldu.
Zaman kaybetmemek için ikinci bir numuneyi hızlıca hazırladık.
Bu sırada ürünün yüzeyinin mat mı yoksa parlak mı olması gerektiği konusunda da henüz kesin karar verilmemişti.
Bu nedenle ikinci, küçük numuneyi yalnızca ölçü alternatifi olarak değil, aynı zamanda parlak yüzey alternatifi olarak hazırladık.
Böylece müşterinin elinde iki farklı karar kriteri oluştu:
- büyük ve mat numune,
- daha küçük ve parlak numune.
İki alternatif değerlendirildikten sonra tercih tekrar ilk hazırladığımız daha büyük forma döndü.
Ürün açısından doğru karar verilmişti.
Ancak bu süreç bize üretim takviminden önemli miktarda zaman kaybettirmişti.
Ve organizasyon tarihi değişmiyordu.
Artık Üretimi Sırayla Yapamazdık
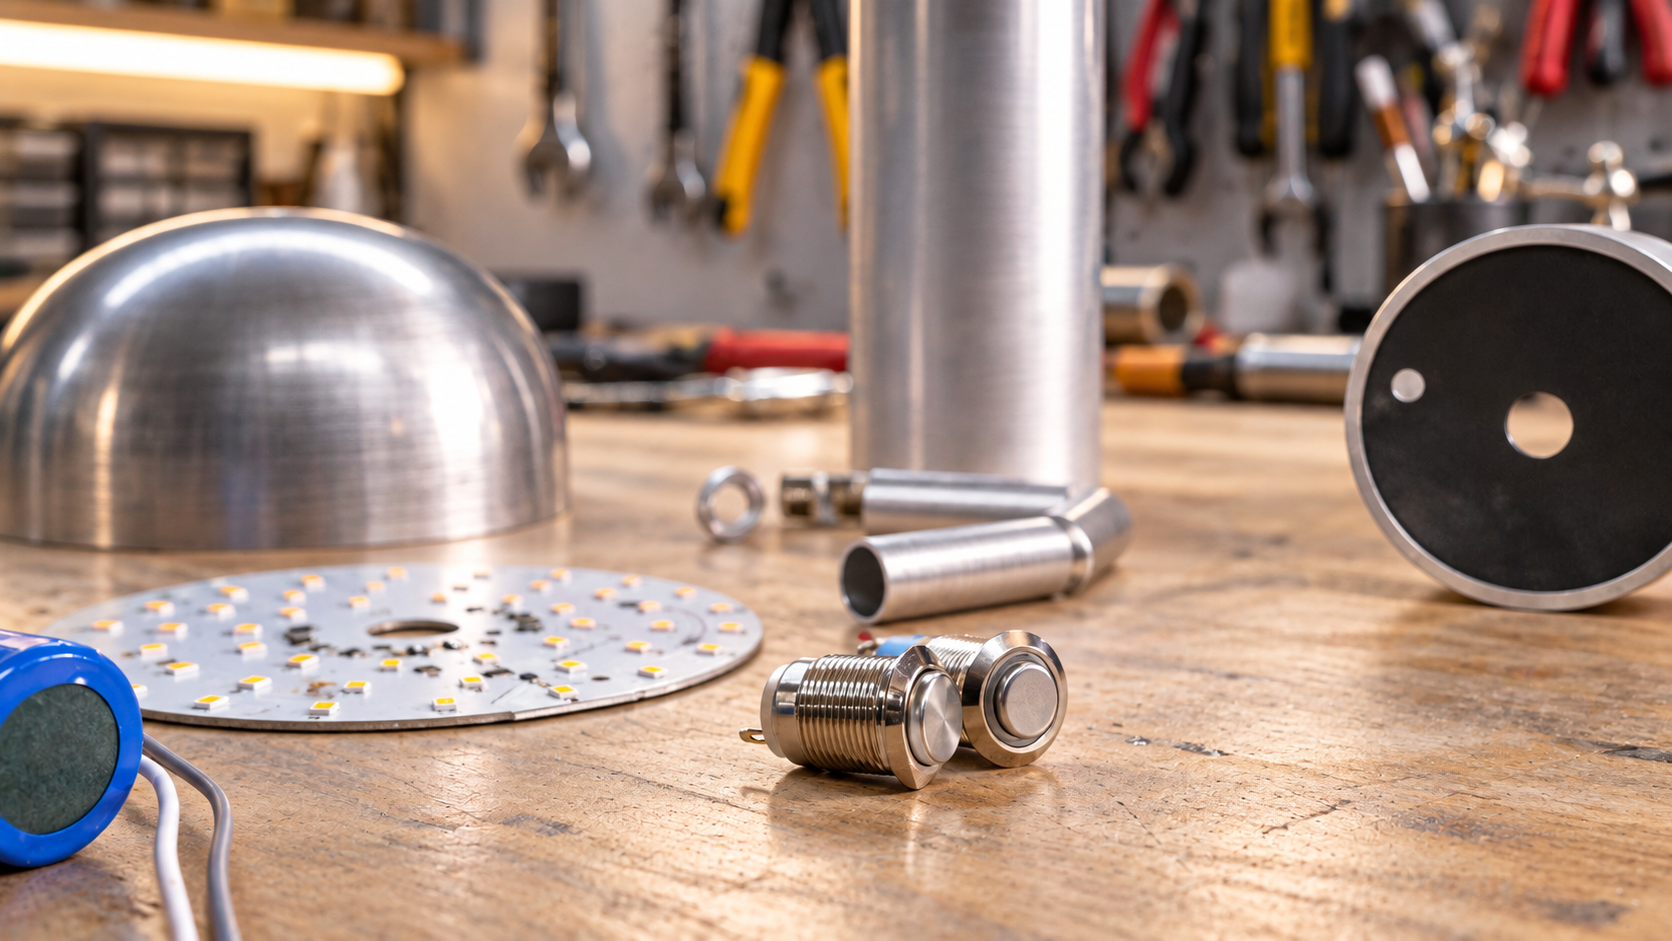
Normal şartlarda bir ürünün üretim süreci belirli bir sırayla ilerleyebilir.
Metal parçalar hazırlanır, kaynak yapılır, yüzey işlemleri tamamlanır, boya uygulanır, baskı yapılır ve ardından montaja geçilir.
Bu projede ise artık böyle çalışacak zamanımız yoktu.
Üretimi tek bir büyük parti halinde bir aşamadan diğerine aktarmak yerine, küçük partiler halinde sürekli hareket eden bir üretim akışı oluşturduk.
Örneğin ürünün üst gövde parçalarının tamamının hazırlanmasını beklemedik.
Bir grup parça atölyeye gelir gelmez gerekli vida ve kaynak işlemleri yapılıyor, ardından hemen boya işlemine gönderiliyordu.
Boyadan çıkan parçalar da diğer parçaların tamamlanmasını beklemeden doğrudan UV baskıya gönderiliyordu.
Çünkü özellikle UV baskının kendi işlem süresi vardı ve bu noktada oluşacak her bekleme, projenin sonunda telafi edilmesi çok zor bir zaman kaybına dönüşecekti.
Üretim Hattı Sürekli Başa Dönüyordu
Bu yüzden atölyedeki süreç alışılmış şekilde:
üret → bitir → boya → baskı → montaj
olarak ilerlemedi.
Bunun yerine aynı anda farklı aşamalarda farklı ürün grupları bulunuyordu.
Bir grup metal işlemindeyken başka bir grup boyadaydı.
Boyadan çıkan grup UV baskıya gidiyor, arkadan gelen parçalar kaynak işlemine giriyordu.
Benzer sistemi alt gövde parçalarında da uyguladık.
Alüminyum boruların tamamının kesilmesini beklemek yerine, belirli miktarda boru hazır olduğunda bunları doğrudan torna işlemine gönderdik.
Torna çalışmaya devam ederken atölyede yeni borular kesilmeye devam ediyordu.
Böylece makinelerin ve dış işlemlerin birbirini beklemesini mümkün olduğunca engelledik.
Asıl çözümümüz yeni bir üretim tekniği geliştirmek değil, üretimin akışını yeniden tasarlamak oldu.
Montajda Yeni Bir Problem
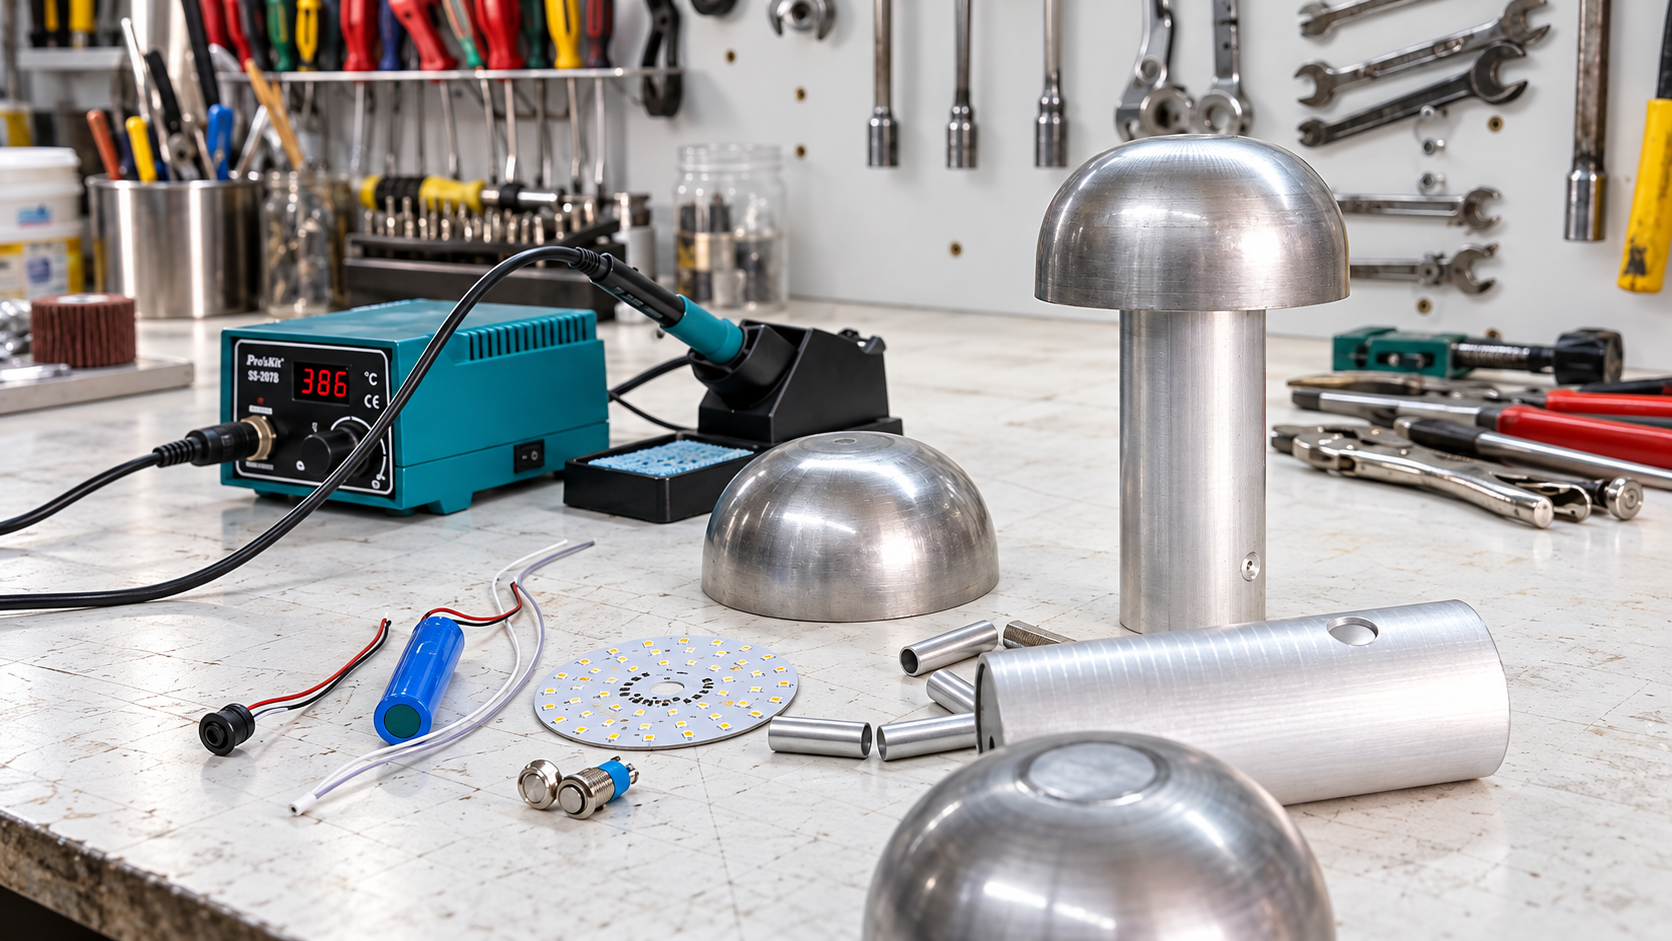
Ürünün konstrüksiyonunda montajı hızlandırmak ve kaynak ihtiyacını azaltmak için lazer kesim bir krom taşıyıcı parça kullanmıştık.
Bu parça ürünün üst bölümünden alt kapağına kadar uzanıyor ve parçaları birbirine vidalı sistemle bağlıyordu.
Ama montaj başladığında yeni bir sorun ortaya çıktı.
Lazerden gelen bazı taşıyıcı parçalar olması gerekenden daha ince krom malzemeden hazırlanmıştı.
Vida bağlantısı yapılırken bazı noktalarda dişlerin sağlıklı tutmaması ve bağlantının yalama olması riski ortaya çıktı.
Termin zaten son derece sıkışıktı.
Dolayısıyla montaj aşamasında çıkan bu problem de üretim devam ederken çözülmek zorundaydı.
Bu proje boyunca aslında yaptığımız şey buydu:
Üretimi durdurup problemi çözmek yerine, üretimin devam etmesini sağlayacak şekilde problemi akışın içerisinde çözmek.
Bir Taraftan Ürün, Bir Taraftan Ambalaj
Üstelik iş yalnızca lambaların tamamlanmasıyla bitmiyordu.
Ürünlerin organizasyona sevk edilebilmesi için özel ambalajlarının da hazırlanması gerekiyordu.
Aynı kısa süre içerisinde ürün için kutu kalıbı hazırlandı ve özel kutuları üretildi.
Montajı tamamlanan her ürün tek tek kutulandı, ardından taşıma için kolilendi.
Yani üretimin son bölümünde atölyede aynı anda:
metal parçaların işlenmesi,
UV baskı,
montaj,
kontrol,
kutu hazırlığı
ve paketleme
devam ediyordu.
Son Dakikaya Kadar Montaj
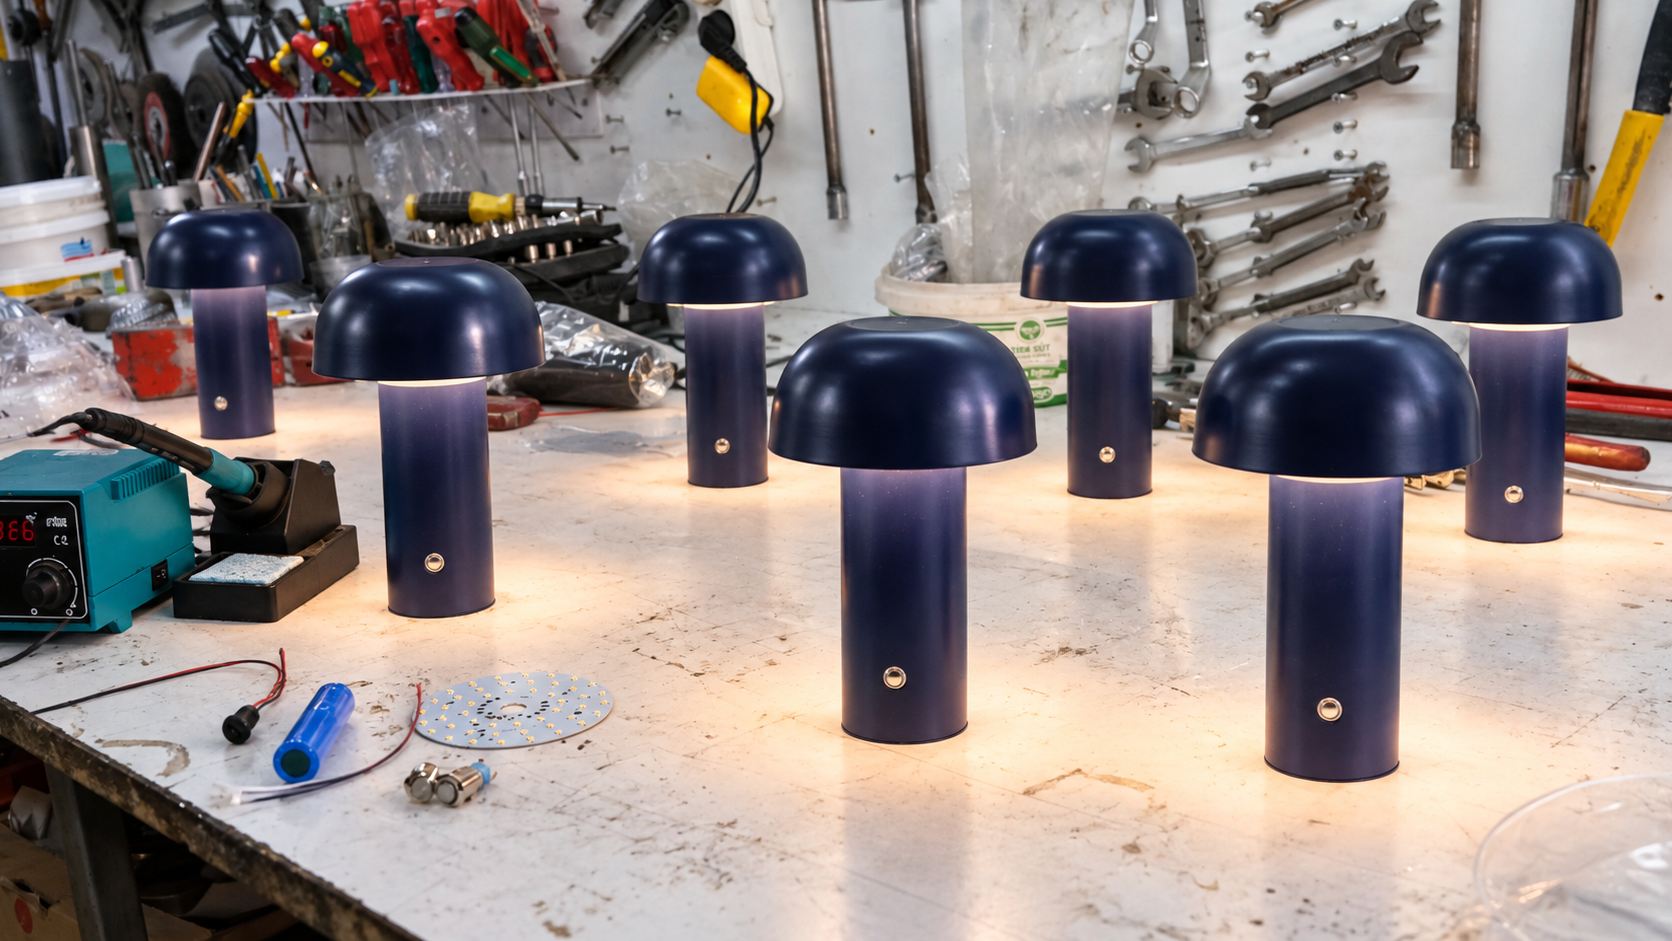
Teslimat günü geldiğinde montaj hâlâ devam ediyordu.
Son ürünlere kadar çalışmaya devam ettik.
Ancak kurduğumuz paralel üretim akışı sayesinde proje takvimini kaçırmadık.
Ürünler tamamlandı, tek tek kutulandı, kolilendi ve nakliye ile sevk edildi.
Sonuç
Bu projede en önemli çözüm ürünün formunda değildi.
Asıl çözüm zamandaydı.
Numune aşamasında alternatif ölçü ve yüzey kararları nedeniyle kaybettiğimiz süreyi, üretimde bütün aşamaları küçük partilere bölerek ve birbirine paralel çalıştırarak geri kazandık.
Bazı projelerde bir parçayı nasıl üreteceğinizi çözmeniz gerekir.
Bazılarında ise bütün atölyenin nasıl hareket edeceğini çözmeniz gerekir.
Bu proje bizim için ikinci gruptaydı.